巨型主轴电镀厂高渗透压含镍工业废水净化处理項目
项目背景
该厂废镀液镍浓度高达100mg/L以上,传统化学沉淀法药剂消耗大、污泥产量高,且镍资源回收率低,面临“治污成本高、资源浪费严重”的双重压力。
处理工艺
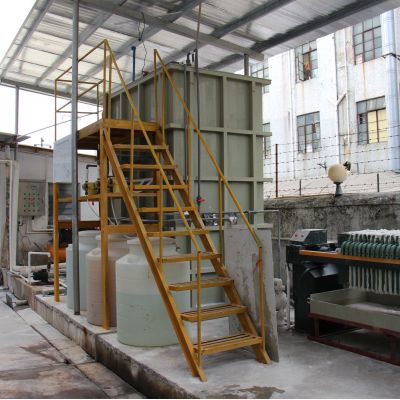
采用“调节池+一级沉淀(NaOH+PAC)+二级沉淀(重捕剂M1)+砂滤+RO反渗透”组合工艺:
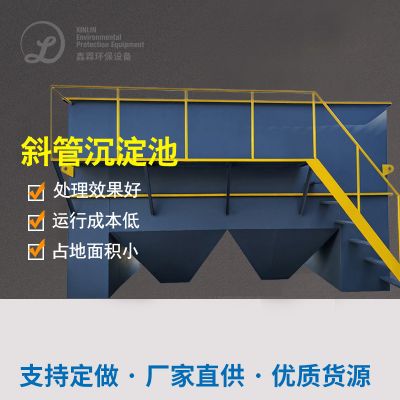
五级乳浊液:污泥脱水NaOH调pH至10-11,使存在镍构成氢被氧化镍乳浊液,除掉率约80%。
二次元积累:添加高价属捕捉工具剂M1,与余留络合镍成型稳固积累,消除率超95%。
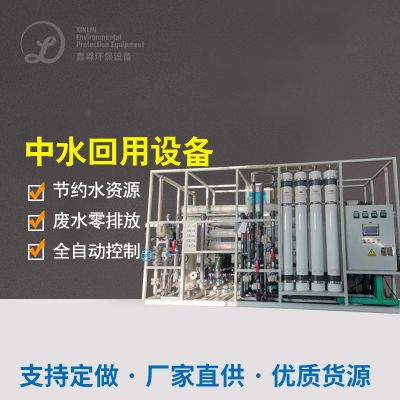
RO超滤性:深度的取除残留物镍化合物,精炼液镍浓度值达500mg/L及以上,中水回用于废镀液调整。
设备的特点
重捕剂M1对络合镍的捉捕速度超98%,且飞灰相对性状好,脱水怎么办后含水量率≤60%;
RO系统化添置能量消耗回收并装备,高耗能减轻30%,提液液回收利用率超90%;
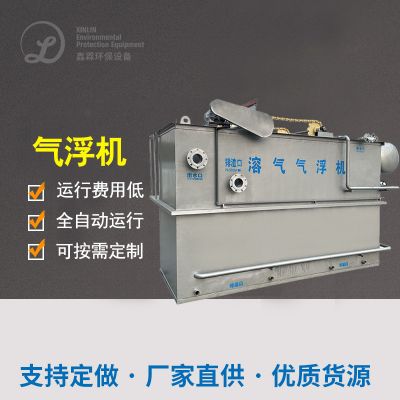
结晶池用于高转化率气浮机器设备,厌氧颗粒污泥干化区分转化率大幅提升50%,极大减少厌氧颗粒污泥干化运输量。
清理体验
水流镍含量稳定性高在0.5mg/L下列,RO沉淀液镍含量达500mg/L,可就直接循环于废镀液;
镍资源英文利用率超95%,年利用镍复合20吨,作用约130万元。
公司企业效用
制剂消耗量变少40%,工业废水治理料工费调低60%,年降低正常运行料工费80十万;
经由镍产品中水回用,削减自购镀液原石价格130万元,上升各个企业价格保持效率;
体现“以废治废”,构建循环往复经济增长标竿,明显增强工业企业内人士行业内人士的技术设备寡头垄断力。

 扫一扫添加微信