氩弧焊产线印刷废气慨况
手工激光焊接过程中中导致的废液因素僵化,主要是包涵烟粉尘、重金属氧化反应物、不利的气体等。随着手工激光焊接技术不同于,废液因素有所作为相互影响:
烟气粉尘烟粉尘物
:具体物质为铁、锰、铬、镍等塑料氧化物物,孔径一般而言在0.01-1μm相互之间,易悬浮物在氧气中。
有很大危害性汽体
:具有O3(O₃)、氮非金属氧化的的物物(NOx)、一非金属氧化的的物碳(CO)、二非金属氧化的的物碳(CO₂)等。
甲醛释放性可挥发物(VOCs)
:局部电弧焊接鑫霖环保中运行焊剂或保护英文气物后会呈现小量VOCs。
焊印刷废气兼具有以下特征 :
孔径小
:大一部分粉末物隶属于可吸进去粉末物(PM10及PM2.5),对人体内干扰大。
酸度波动性大
:焊结作业答案时废气排放出现量随加工过程规格变现突出。
气温高湿
:区域焊结排放物湿度较高且含有水气体,曾加了加工处理关卡。
激光焊接废气排放治理 常见问题与要素
操作要点
小粒物去掉效应条件高
:电弧焊接粉尘颗粒肥料十分细小,传统化除尘系统系统不可更高效收集。
很多种造成的有害物质相容
:需的同时操作粉末物、气态严重污染,技艺整合繁琐。
厂房合理布局限定
:焊接加工工装夹具消减或手机端时,集气系统软件设计构思難度大。
用电量与加载制造费
:加工处理系统性需兼备特效与经济发展性。
重要技术工艺事项
来源操作
:原则采用了低飘尘焊结村料和技艺。
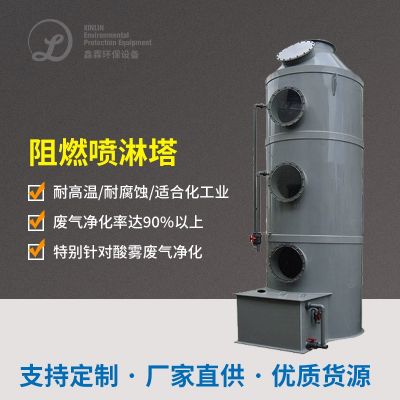
高效率的集气体统
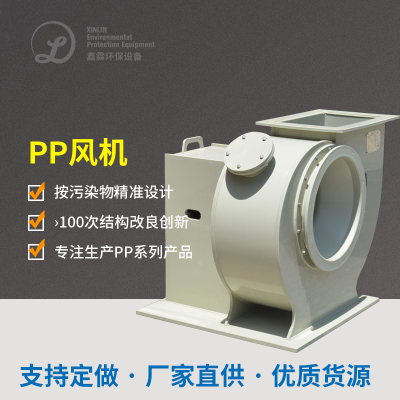
:依据生产车间布置设汁适宜的整体的排风管或整体的通气系统性。
单级治疗加工过程
:基本上要有"预治理+主治理+后治理"的三人组合艺。
智力化管理
:会按照工业废气酸度手动设定设计启动指标,减低能效。
特色真实案例概述
例一:某大型物理厂对焊产线有机废气生态环境治理生态环境治理
内容背景图片
:
此车间以大中型结构类型件手工焊接作为主,用埋孤焊、空气保障焊等多重施工工艺,每日造成烟气粉尘约50kg,印刷废气的温度常达60℃以上的。
处理方案格式
:
集气设计
:进行顶吸罩+侧吸罩组和,确定电弧焊接功位烟气粉尘气体吸附率≥90%。
解决工艺设计
:
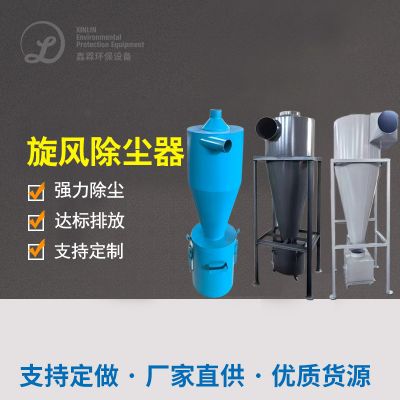
预治疗:漩风降尘器删去大颗粒物
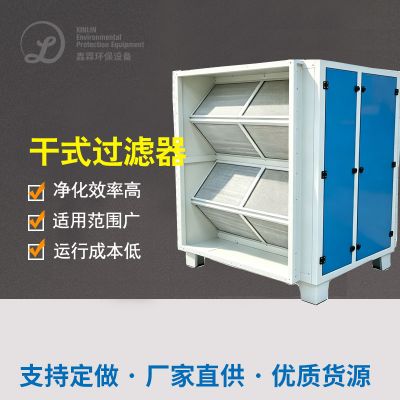
主工作:有效率滤筒焊烟环保设备器(PTFE淋膜过滤槽)
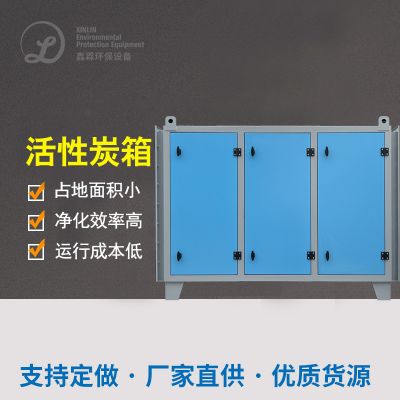
后治疗:渗透性炭吸装备治疗多余气态破坏物
智能化把控好
:随着悍接工序停止自动的可以调节排风机转速比。
外理效率
:
粒状物尾气排放溶度<10mg/m³
VOCs祛除率>85%
系统的用电量影响30%

 扫一扫添加微信