老生产车间加工设施管理建于2003年,有着:
装备退化使得COD取除率从85%降到60%
水解酸化设计耗电占全厂25%
污泥干化增长比较严重(SVI值常达200mL/g)
地表水结构特征
冲击大:COD顶值高达12000mg/L(正常的6000mg/L)
含加硫物(60-80mg/L)产生生化学体系遏制
油温多年恢复35-40℃
升级改造技术应用的路线
源头治理掌握
:
施工线上污染监测,实现清污分离
高渗透压残液重新提取(占消耗量5%,突出贡献40%COD)
体系化加工制作工艺 强制升级
:
原本的一般的亲水性飞灰法该成MBBR工艺设计
加药30%聚乙稀悬浮物弹性填料
主要包括砂芯过滤器芬顿反应器替代穿通管,氧借助率从8%提高了至22%
飞灰解决SEO优化
:
设立好氧菌颗粒污泥好氧菌代谢系統
产生收获量达0.35m³/kgVSS
改变作用
进行改造前后轮最主要的评价指标对比性:
技术指标
提升前
改建后
COD取除率
62%
91%
用电量(kWh/m³)
3.
2.
厌氧颗粒污泥出产量(t/d)
8.
5.
运作安全性
七天调正
自动化控住
项目流程成本回收利用期4.2年,年降碳COD达4200吨,获生态保护生态保护部便于制造认证证书。
方法对比分析与挑选推荐
与众不同工艺设计选用性分折
高氨水浓度废水处理工艺
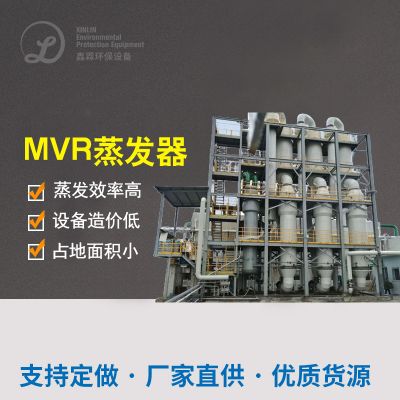
:强烈推荐"MVR减压蒸馏+中高级被氧化"組合,成功案例二呈现该生产技术对COD>20000mg/L污废水 仍很好的
含盐废渣
:电催化阳极氧化阳极氧化比过去Fenton法控制费用药液费用35%
年久失修体系改装
:MBBR改革可在确定不关停效果下实现,实例三证明书改革后操作效果可不断提升40%
关键点设计方案数据参考使用
来说水力驻足用时:活性污泥法段宜≥24h,好氧段10-12h
膜通量:耐盐MBR提醒调控在12-15L/(m²·h)
防氧化物添加比:Fenton生化试剂中H₂O₂/COD=0.8-1.2(产品品质比)
完成这4个类型例子见到,丁苯硫化橡胶化工废水治理需依据水环境的特点考虑一下加工制作工艺 路线图,现如今水平已可实行近零感染物和资源性中水回用。意见和建议各个企业在规划考虑一下时着重考虑一下盐分、特点感染物用途及场所被限等的因素。

 扫一扫添加微信