活动蓝本
:
两条线全定时巧克力生產线,烘培生产工序造成很多含醛类、丙烯酰胺的废水,摄氏度120-150℃,功率30000m³/h。
非常规对战
:
废平均温度较高且含磁性有机物
规范要求热动力回收处理通过
车间空间区域现有,机械需紧奏型布设
转型升级实施方案
:
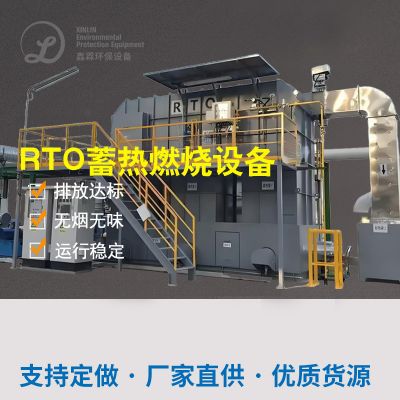
"余热锅炉风机+RTO蓄热燃烧物"組合装置:
热能工程回收处理段
:废液先经余热蒸汽加热锅炉散热至80℃,发生0.8MPa蒸汽加热适用生产销售线。
净化器段
:适用三室RTO平衡装置,烧燃室温760℃,热速度>95%。
智能控住整体
:依照尾气浓硫酸浓度调高非人工气补给品量,保证发展节能环保电脑运行。
落实效率
:
VOCs清除率>99%,非丁烷总烃<20mg/m³
年收旧能量等于于120吨标煤
环保设备土地征用大小仅80㎡,3-5年拿回投资加盟
四、业内缓解方法与发展趋势分析
所选食物加工制作尾气解决已确立以上成长系统路经:
高质量浓度可挥发气体
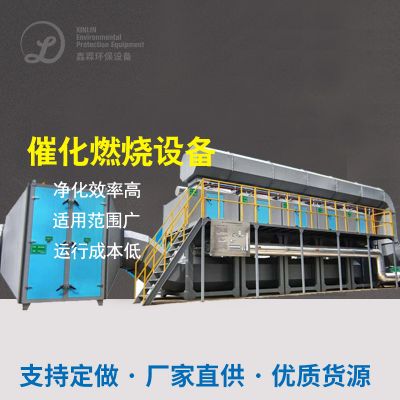
:原则了解RTO/CO烧法,搭配能量收购
低盐浓度臭气熏天气休
:生物制品清理技術兼具性价比至高
含灰尘气体
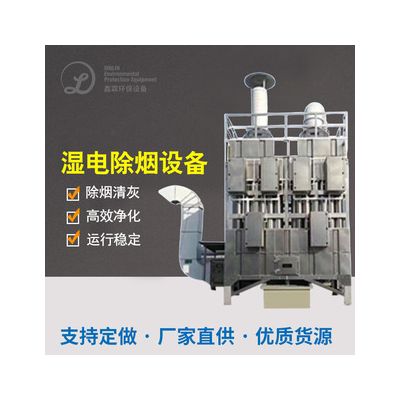
:布袋抑尘或湿式电抑尘有所作为预补救
突遇性高渗透压烟气
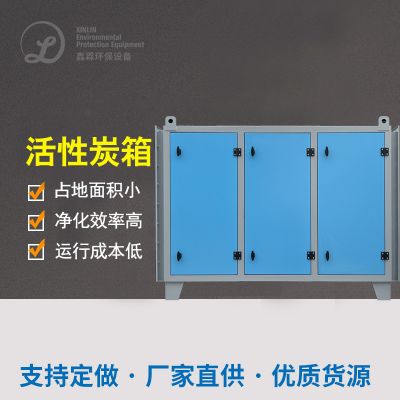
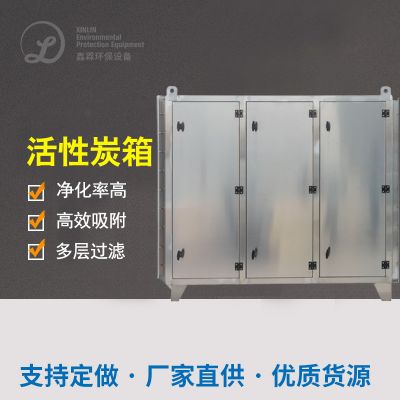
:活性炭吸附性炭应急响应活性炭吸附系統
中国未来技术水平快速发展目标还有:
智慧人生化监察控制系统
:能够 云科技网实时更新评估气体参数指标,全自动缓解执行载荷。
轻型微生物生物填料
:增进生物体法对难可降解产物的加工学习效率。
控制器化机器
:对应中小公司企业美食公司企业建设可最快安转的细则化除理组件。
肉食品粗加工企业的取舍气体净化设计时,应重点村充分考虑:
① 精准深入分析主观能动性尾气优点;② 确定有饮食的行业事例的现货批发商;③ 评诂全生活频次的成本。用学科管治,是完全可变现的环保未达标与经济条件生态效益的诚信。

 扫一扫添加微信