白酒废气处理案例|白酒废气处理方法|白酒废气处理工艺
酒烟粉尘处理技木介绍与精品 装修案例详述
散高度老酒制酒做在我国民俗工业企业的核心构成的位置,其生产销售要素中诞生的工业尾气事情渐趋面临关注公众号。散高度老酒工业尾气重要来自于酿酒、厌氧发酵、萃取、存贮等要素,其含量简化,消除高难度极大。此文将整体数据分析散高度老酒工业尾气的来自、优点与危及,浅析消除瓶颈问题及性方面消除计划书,并组合事实上典例简略叙述消除施工工艺与效益分析。
一、啤酒有机废气治理的特征、优缺点与不良影响
来历
白酒行业烟粉尘常见生产于下例环节:
发孝期间
:生物学工程分解呈现的二空气氧化碳、塑炼氢、醇类、酯类等有害气体。
萃取方式
:温度压缩空气带上的挥发掉性有机化学物(VOCs),如无水乙醇、乙酸乙酯、丁酸乙酯等。
存贮与再生
:酒体蒸发行成的无水乙醇水汽下列不属于他馨香类杂质。
化工废水治理站
:厌氧发酵补救全过程中产生了的甲烷空气、加硫氢等臭味空气。
结构特征
部分多样化
:主要包括醇类、酯类、酸类、醛类等四种巧妙物,且有机废气浓度起伏大。
湿性好
:减压蒸馏工段有机废气治理通畅带有气温高湿性能,易对外理专用设备致使锈蚀。
低渗透压、狂风量
:往往烟气盐浓度较低,但尾气排缩量上涨很高,增强了解决强度。
臭气显眼
:含混炼橡胶合物(如混炼橡胶氢)及醛类有机化合物易引发极强影响性氨味。
为害
环保损害
:VOCs是O3和PM2.5的前体物,参于光催化反馈,导致空气严重污染严重污染。
健康保健的影响
:长久的触及可以诱发深上呼吸道病、脑神经机系统挫裂伤,几乎致癌物风险控制。
安全保障危险
:无水乙醇液体兼具可燃性,若盐浓度超支易产生爆意外事故。
机构影响
:恶臭味油漆味易引起周边地区居民家庭投诉信,引响品牌市场诚信度。
二、酒烟粉尘办理突破点与对于性来解决设计
关键点深入分析
室内湿度与温暖直接影响
:高湿废水易促使治疗机学习效率减退,且高热水平应该催化影响副影响。
物质动荡大
:的不同生产制造第一阶段印刷废气浓度值和包含异同明显,的标准除理模式配备强改变性。
融资与作业成本预算
:传统与现代清理技术工艺(如挥发法)碳排放量高,大中型酒企无发需承担。
四次危害危险
:如普通机械洗滌能够引发焦化废水,特异性炭活性炭吸附需过频替换产品。
根据性解决方法实施方案
预操作去湿提温
:用到冷疑+自吸式过滤水团体工序,大大减少有机废气含水率与颗粒状物热负荷。
多水平合体流程
:给出渗透压特别,选泽“海洋生物过滤+活力炭树脂吸附”或“沸石转轮溶缩+RTO丙烷燃烧”等组合名字科技。
智力化保持状况
:进行再线监测网城市热力图改善机器设备性能,满足的废气起伏较大。
的无害化合理利用
:再利用甲醇等有实际价值营养成分,减低除理利润的此外做到资源量循坏。
三、中国的白酒的废气处理精选成功案例详细介绍
真实案例一:某知名度中国白酒企业贵州生育军事基地
客服后台
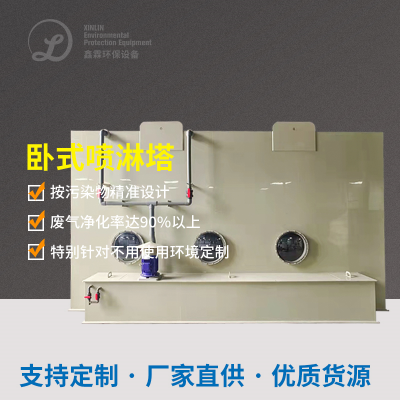
该公司为中国大陆高度其实白酒领域龙头品牌公司,在上海省高度其实白酒核心思想主产区,亩产能超十万元,那么你就可以利用这十万元吨。分娩工厂富含发酵法厂房、减压蒸馏厂房、储酒库及木箱厂房,有机废气治理排放物点细化且新风量大。前次选择简单的自动喷淋系统清理,但臭气情况还没有化解,周边产品当地居民投述平繁。
整理加工制作工艺 程序流程
气体征集
:对萃取甑锅、腐熟池、储酒罐等工位采取紧闭整理,用到耐金属腐蚀通道推送。
预净化处理
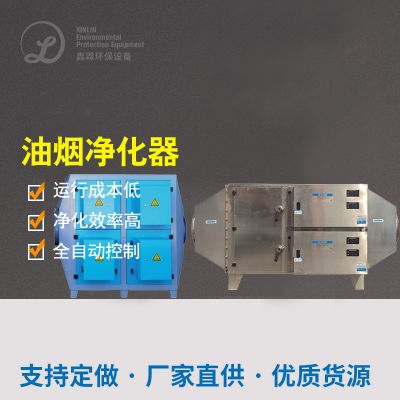
:工业废气先 气液分离器器(温度表减少为40℃以內)和湿式油烟净化器器(清理科粒物及白雾)。
核心思想处里
:应用“菌物滴滤塔+化学活化炭吸”组合起来鑫霖环保。
生物技术工程体滴滤塔:填色特类塑料填料,产气荚膜梭菌工程体吸附酒精、酯类等易生物技术工程体吸附产品。
特异性炭活性炭吸附:涉及难分解物料(如醛类、混炼物)做出深度1处理。
产生
:治疗后的排放物经15米高排气口筒未达标的排放。
办理装备
冷疑器:不锈铜木头材质,板换总面积200㎡。
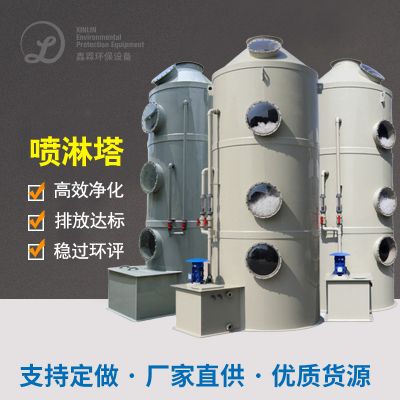
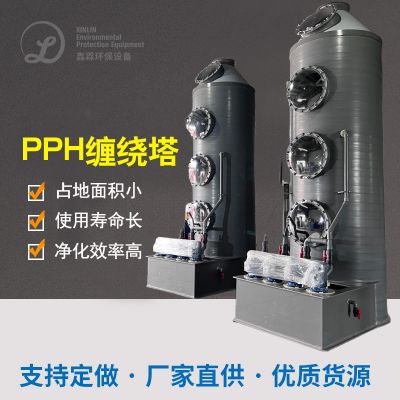
海洋生物滴滤塔:内直径4米,高10米,PE原材料。
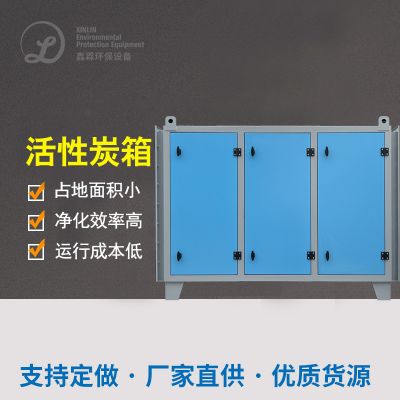
活力性炭溶解罐:有级并联电路图,每罐装填5吨蜂窝活力性炭。
离心式罗茨风机:风速80000m³/h,变頻把控好。
操作疗效
非二氧化氮总烃洗去率>90%,外贸出口含量<20mg/m³。
塑炼氢消除率>95%,出口产品溶度<0.5mg/m³。
臭气盐浓度(無量纲)从5000降落到150下。
品牌社会效益
的环境整体
:年碳排放VOCs约120吨,相关系数可以改善场区及相关气流的品质。
社会生活效益分析
:当地居民投述率增涨95%,工业企业公共精神面貌升高。
经济社会收益
:的回收利用的甲醇冷凝剂液用于于同价位酒生产加工,年降低成本价塑料原材料成本价约五十万元。
政策性合规性
:根本充分满足《下垫面破坏物基础性排污条件》(GB16297-1996)的标准。
案例分析二:某大中型茅台白酒公司企业甘肃车间
的客户背景图案
该工厂为行政地区性高度白酒厂家,产销量原酒5000吨,工厂坐落广西山里,周围环境神经敏感性强。的废气首要位于蒸溜工厂和低下酒窖,特殊性是低温环境高湿(较为环境湿度常达95%以上的),且有大量的酯类果香物资。原来水清洗塔操作的效果差,专用设备被腐蚀加重。
操作工艺设计过程
有机废气持续
:对水蒸气蒸馏线应用顶吸罩+侧吸罩结构持续,酒窖应用空气压力抽搐体系。
预外理
:通过“多级蒸汽加热+除雾器”加工,将对环境湿度的高于70%有以下。
体系化净化处理
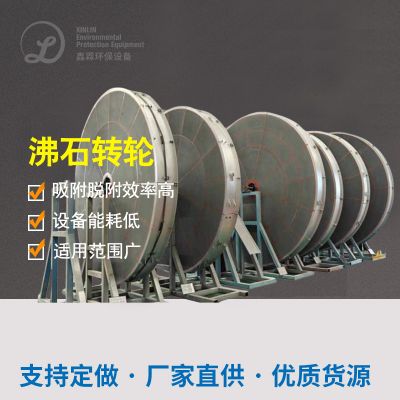
:使用“沸石转轮浓缩造成+蓄快热式然烧(RTO)”技能。
沸石转轮:将强风量低氨水浓度烟气精提至10倍超过。
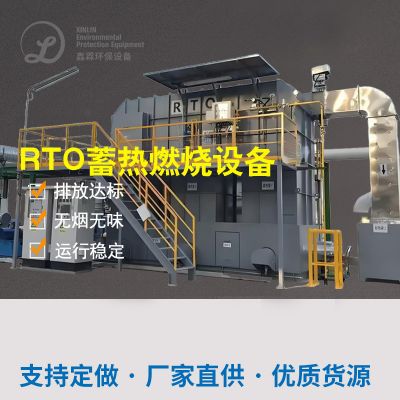
RTO器:在800℃及以上持续高温下将可挥发物根除转化为CO₂和H₂O。
余热收集
:熔化生成的高热烟道气采用发动机预热进气,节约了燃油。
进行处理机械
沸石转轮:直劲3.5米,原谅我真的喝醉了 因为我真的想你的 一不小心 我知道这样不应该 对你泰国依赖 比10:1。
RTO炉:三室的结构,热有效率≥95%。
余热热水锅炉:诞生蒸汽加热使用于蒸溜繁琐流程。
净化处理功能
VOCs避开率≥98%,口浓度值<10mg/m³。
废气直接排放直接排放室内温度低于40℃一些,无三次热危害。
的设备间断性执行1年未发现腐蚀性疑问。
行业前景
能源资源节约资源
:烟气余热回收处理去年合理节省然气价格约80多万元。
电脑运行稳定的
:沸石转轮与RTO适用高湿环境,维护保养时间是延缓至6十一个月。
牌子增加
:顺利通过“绿色的酿酒工艺”认可,好产品股权溢价提高了10%。
长久合规管理
:够满足安徽省一览表问题规范(DB52/864-2022)严厉的要求。
成功案例三:某综和性酿酒业企业吉林生孩子营地
雇主游戏背景
该投资集团产品设备线遮盖纯粮酒、料酒及果酒,辽宁基底以纯粮酒出产为主要,废气组分繁杂(含轻工业乙醇、乙酸乙酯、丁酸丁酯等)。车间是在轻工业园区,绿色管理严苛,需同一时间化解废气与废气站臭鸡蛋气味困难。
清理加工制作工艺 的流程
分质抽取
:将水蒸气蒸馏废液(高溶度)与生产废水站废液(低溶度臭鸡蛋气味)分手获取。
分级制度加工
:
高氧浓度有机废气:用“冷疑收集+UV光崔化”工艺技术,收集工业乙醇并可降解酯类。
低密度印刷废气:适用“有机化学洗洁+生物工程滤池”工艺设计,清除混炼氢及二氧化氮。
一体化办理
:将废水处理工艺站有机废气排放添加生物技术滤池,与成品库有机废气排放统一标准方法。
补救系统
甲醇回收公司体统:冷疑液精馏塔,甲醇色度达90%。
UV光崔化剂反应主设备:216支分光光度计灯管,奈米TiO₂崔化反应剂。
动物滤池:300㎡户型,珍珠贝活性炭过滤器+分手后复合菌剂。
办理目的
乙酸乙酯收废率>85%,年收废乙酸乙酯300吨。
异味物料除去率>92%,厂界无组建摆放未达标。
综和正常运行料工费比分散化RTO水平拉低40%。
制造业企业效果
资原化出色
:回收公司乙酸乙酯马上适用产出,年创收200上万元。
成本投入seo
:低溶度尾气应用微生物办理,万元产值能耗仅为傳統的方式的1/5。
维护升级
:创立全场区废液汇聚监控录像电商平台,进行自动化化系统运维。
服务业演示
:称为工业化该活动环保节能排头兵活动,获镇政府贴补170万元。
结语
高度酱香型白酒的的有机废气制理生态环境制理需结合实际公司规模化、的的有机废气制理性能特点及城市耍求,选用自适应的技术工艺应用途径。依据预解决降湿、组装生产工艺进一步推动解决、資源化再根据根据等机制,可进行生态环境生态社会效益与国家经济生态社会效益的互惠互利。的前景,渐渐怪物技术工艺应用、崔化物料及自动化操作的频频發展,高度酱香型白酒的的有机废气制理生态环境制理将向更强效、更低耗的方问发展历程。

 扫一扫添加微信